
AIMANTS INDUSTRIELS · PERSPECTIVES D'INGÉNIERIE
Prévention de la fissuration des aimants : fraises de précision pour un meilleur assemblage des aimants NdFeB
Comment la géométrie des trous, la compatibilité des vis et le serrage contrôlé peuvent contribuer à réduire l'écaillage et la fissuration lors de l'assemblage en série.
Dans le domaine de l'automatisation industrielle, des dispositifs de précision et des assemblages de quincaillerie, aimants néodyme fraisés Ce système combine la fixation par vis et le maintien magnétique. La vis fixe l'aimant à sa base, tandis que la surface magnétique maintient un composant compatible.
Lors de l'assemblage en série, les fabricants peuvent toutefois constater des ébréchures sur les bords des trous ou des fissures dans les aimants lors du serrage des vis. Ces défauts entraînent des rebuts, interrompent la production et augmentent le besoin d'inspection et de retouche.
Le néodyme-fer-bore fritté (NdFeB) est un matériau fragile. Une installation fiable dépend donc de plusieurs facteurs, au-delà de la simple qualité magnétique ou des dimensions globales. La géométrie du fraisage, la qualité d'usinage, l'ajustement des vis et le support de montage doivent être évalués conjointement.
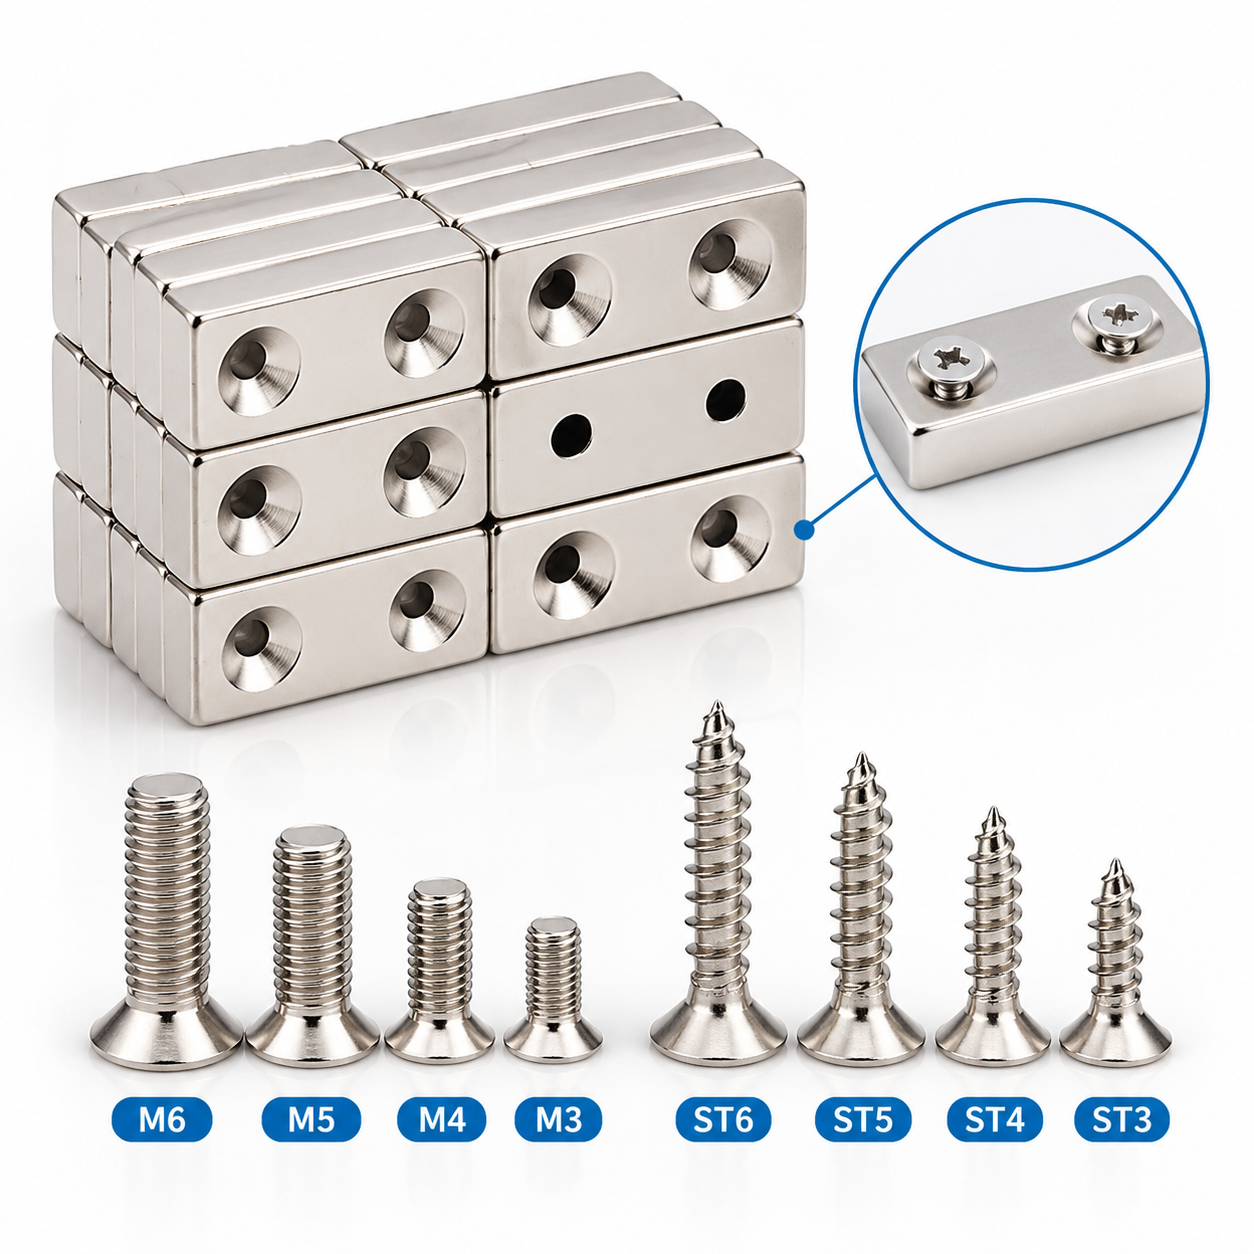
La question clé de l'assemblée
L'ensemble aimant, vis et support de montage assure-t-il un contact stable dans les conditions de serrage approuvées ?
1. Pourquoi les aimants néodyme fraisés se fissurent-ils ?
L'apparition de fissures lors du serrage des vis peut résulter de plusieurs facteurs interagissant. Identifier le mécanisme de défaillance est plus utile que de simplement améliorer la précision dimensionnelle.
Contraintes localisées autour du trou
Le contact entre la tête d'une vis à tête fraisée et son siège incliné génère des charges axiales et radiales. Un contact irrégulier peut concentrer ces charges sur une petite surface. Un manque de matière autour du trou ou un support insuffisant sous l'aimant peuvent accroître le risque de dommages.
Dommages d'usinage
Un usinage mal maîtrisé peut engendrer des copeaux ou des dommages superficiels susceptibles d'amorcer des fissures. Un trou d'apparence lisse ne garantit pas, à lui seul, l'absence de microfissures. L'inspection et l'assemblage à blanc doivent être conformes aux exigences de l'application.
Incompatibilité entre la vis et le fraisage
Les différences entre le profil de la tête de vis et la géométrie du fraisage peuvent créer un contact localisé au lieu de la zone d'appui prévue. Le diamètre du filetage seul ne définit ni l'angle, ni le diamètre, ni la hauteur de la tête de vis. Il convient de vérifier les spécifications complètes de la vis avant d'approuver le dessin de l'aimant.
2. Ce que l'usinage de fraisage de précision doit contrôler
L'usinage de précision vise à produire la géométrie requise pour l'assemblage approuvé. Des tolérances plus strictes doivent être appliquées là où elles influent sur l'ajustement ou le fonctionnement, plutôt que spécifiées uniformément pour chaque caractéristique.
Géométrie du trou et matériau restant
Les caractéristiques critiques peuvent inclure le diamètre du trou traversant, le diamètre du fraisage, l'angle inclus, la profondeur et la position. Il faut également tenir compte du matériau restant autour et sous le fraisage.
Un fraisage peu profond peut laisser la tête de vis saillante. Un fraisage trop profond peut réduire l'épaisseur de la section. Tout rayon de transition ou chanfrein secondaire doit être vérifié par rapport au profil de la vis afin de ne pas gêner son bon positionnement.
Compatibilité avec la vis réelle
Fournir le modèle de vis standard, un dessin ou un échantillon physique lors du développement. Confirmer le profil de la tête et la position d'installation requise en utilisant le dispositif de montage réel.
La position de la tête de vis (affleurante ou en retrait par rapport à la surface de l'aimant) est une exigence de conception. Cette position doit être indiquée sur le plan et vérifiée lors du montage. La profondeur d'encastrement seule ne garantit pas un serrage excessif.
État fini du trou et du bord
Inspectez les pièces finies afin de détecter tout éclat inacceptable sur les bords, tout dommage d'usinage visible et tout défaut de revêtement. Le cas échéant, utilisez un microscope et des échantillons de défauts convenus pour établir un critère d'acceptation uniforme.
Le placage nickel-cuivre-nickel assure principalement une protection de surface. L'épaisseur et la couverture du revêtement peuvent affecter l'ajustement final ; il convient donc d'évaluer les dimensions critiques une fois la pièce finie. Le placage ne doit pas être considéré comme une réparation des fissures présentes dans l'aimant sous-jacent.
3. Priorités d'inspection pour les commandes groupées
Utilisez les contrôles suivants pour relier le cahier des charges d'achat aux conditions d'assemblage réelles.
| Élément d'inspection | Que confirmer | Pertinence de l'assemblage |
|---|---|---|
| Géométrie du fraisage | Angle, diamètre, profondeur et position du trou | Épaisseur de la section disponible |
| État du trou et du bord | Ébréchures, dommages visibles et intégrité du revêtement | Identification des défauts susceptibles d'affecter l'utilisation |
| Vis à ajuster | Profil de la tête, assise et hauteur installée | Compatibilité avec la fixation prévue |
| Support de montage | Planéité, bavures, zone de support et alignement des trous | Réduction des charges inégales lors du serrage |
| Assemblée pilote | Conditions de resserrement, taux de dommages et rétention | Validation du processus d'assemblage complet |
Des tolérances spécifiques, des limites de serrage et des critères d'acceptation doivent être convenus pour chaque conception et étayés par une validation appropriée.
4. Directives pratiques pour les ingénieurs d'assemblage
Établir les conditions de serrage par le biais d'essais.
Utilisez l'aimant, la vis, la base de montage et l'outil d'assemblage fournis. Déterminez une méthode de serrage permettant d'obtenir la rétention requise sans endommager l'aimant. N'utilisez pas un pourcentage fixe du couple de serrage standard des assemblages métalliques pour les essais d'application.
Vérifiez le support de montage avant de changer l'aimant.
Vérifiez l'absence de bavures, d'irrégularités de surface, de zones non soutenues et de trous mal alignés. Il peut être nécessaire de corriger ces défauts même si l'aimant est conforme au dessin.
Valider les dispositifs d'amortissement ou de limitation de charge supplémentaires.
Les rondelles, manchons ou éléments souples peuvent modifier la répartition des charges et le positionnement des vis. Il convient d'évaluer leur compatibilité, leur stabilité et leur impact sur l'assemblage avant de les adopter, plutôt que de les considérer comme des solutions universelles.
Maîtriser les composants approuvés et les paramètres de processus.
Conservez la révision du dessin approuvée, les échantillons de référence, les spécifications des vis et les paramètres d'outillage. Examinez les modifications apportées aux vis, au revêtement, à la géométrie des trous ou à la base de montage avant de poursuivre la production.
Consignez le lieu où les dommages se sont produits.
Consignez séparément les dommages d'origine, les copeaux de manipulation et les fractures liées au serrage dans les dossiers de production. Associez les constatations au lot, au poste de travail et aux conditions d'assemblage afin que les mesures correctives ciblent la source réelle du problème.
Un meilleur assemblage commence par un système adapté
L'usinage de précision des fraisages garantit une installation fiable. Son intérêt dépend de la parfaite adéquation entre l'aimant fini, la vis, la base de montage et le processus de serrage.
Pour les commandes en gros, il convient de définir la géométrie critique et de valider l'assemblage final avant la mise en production. Toute amélioration de rendement annoncée doit être étayée par des données comparables issues de lots similaires.