
AIMANTS INDUSTRIELS · GUIDE D'APPROVISIONNEMENT
Aimants fraisés en vrac : comment éviter les problèmes d’assemblage
Cinq chèques d'achat pour faciliter la transformation d'un échantillon approuvé en livraisons de production régulières.
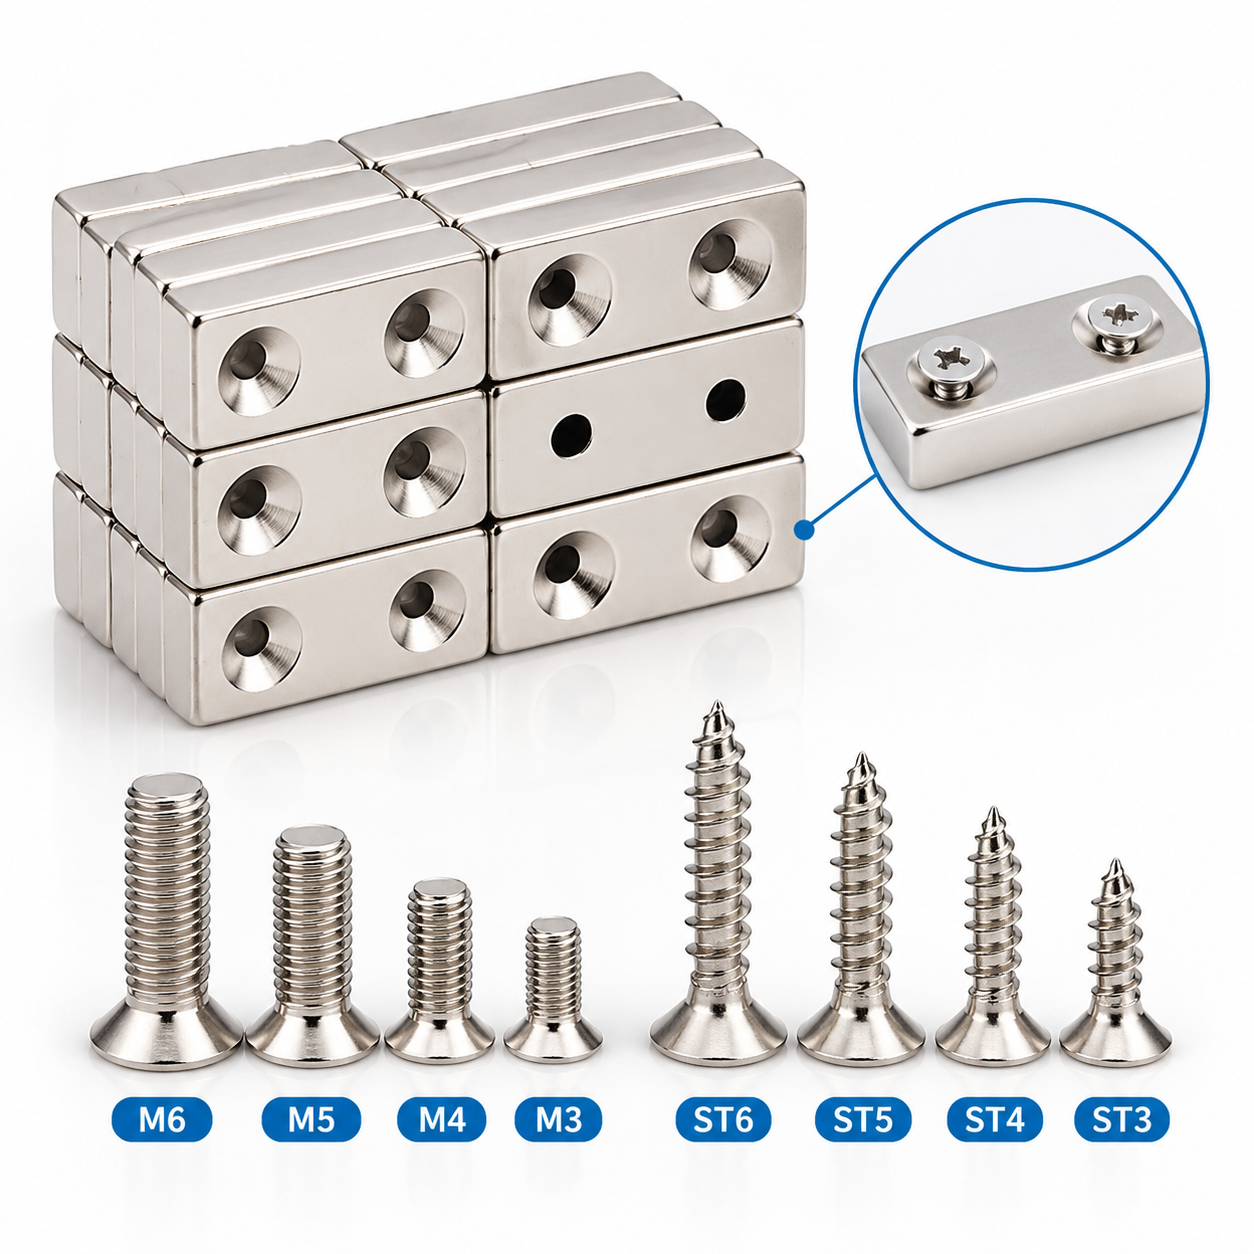
Lors de l'approvisionnement en aimants néodyme fraisés carrés ou rectangulaires, le prix unitaire et la qualité du matériau sont des critères de comparaison faciles. En revanche, les conditions d'assemblage sont plus difficiles à évaluer. Un échantillon qui adhère parfaitement à une plaque d'acier ne garantit pas que des milliers d'aimants s'adapteront et fonctionneront de manière homogène sur une chaîne de production.
Pour les fabricants d'équipements d'automatisation, de quincaillerie pour meubles et de composants industriels, les coûts imprévus proviennent souvent d'erreurs de positionnement des trous, de têtes de vis saillantes, d'une polarité incorrecte et d'une force de serrage irrégulière. Ces problèmes doivent être pris en compte lors de la demande de devis et de l'échantillonnage.
Avant de comparer les devis
Transmettez à chaque fournisseur la même révision du dessin, les mêmes spécifications de vis, les mêmes conditions d'assemblage et les mêmes exigences d'acceptation.
01. Vérifiez la vis et le fraisage avant de finaliser les dimensions.
« Un aimant carré avec un trou fraisé pour une vis M4 » ne constitue pas une spécification de fabrication complète. Des vis de même diamètre de filetage peuvent présenter des diamètres, angles et hauteurs de tête différents. Un fraisage réalisé selon une spécification supposée peut entraîner un dépassement de la tête de vis, un jeu entre les surfaces de contact ou une fissure du bord du trou lors du serrage.
Le plan d'achat doit préciser la longueur, la largeur et l'épaisseur de l'aimant ; le diamètre du trou traversant ; le diamètre et l'angle du fraisage ; la position du trou ; et la face fraisée. Pour les projets comportant une vis existante, il est plus fiable de fournir son plan ou un échantillon physique que de simplement indiquer le diamètre du filetage.
L'approbation de l'échantillon doit inclure l'assemblage avec la base de montage et la vis appropriées. Vérifiez le niveau de la surface d'installation et inspectez les bords des trous après serrage.
02. Définition de la force de maintien dans des conditions d'essai répétables
Un fournisseur peut tester un aimant en contact direct avec une plaque d'acier épaisse, tandis que le client utilise un panneau mince peint avec une couche de plastique ou décorative intercalée. Dans ces conditions différentes, un aimant ayant réussi le test du fournisseur peut néanmoins présenter une force de maintien insuffisante dans l'assemblage final.
L’enquête devrait donc identifier :
Le matériau d'accouplement, son épaisseur et son état de surface.
Tout espace entre l'aimant et le composant correspondant.
Que la charge agisse perpendiculairement à la surface ou qu'elle glisse le long de celle-ci.
La charge requise et les conditions de vibration attendues.
Lorsque la force de maintien est essentielle, convenez du dispositif de test, des conditions de contact, du sens de traction et de la plage d'acceptation.La norme N52 peut être spécifiée comme nuance de matériau, mais elle ne peut pas remplacer les essais dans l'assemblage prévu.
03. Inclure la polarité dans les spécifications d'achat
Si un aimant s'oppose à un autre aimant, la polarité de la face fraisée influe directement sur l'assemblage. Le fait qu'une paire d'échantillons s'attire correctement ne garantit pas que des pièces en série puissent être installées sans vérifier leur orientation.
Avant de commander, veuillez vérifier le sens d'aimantation, la polarité de la face fraisée et la nécessité de paires appariées. Si certaines pièces doivent être différenciées, convenez d'étiquettes d'emballage ou d'emballages séparés afin que les opérateurs puissent les identifier sans avoir à vérifier chaque pièce.
04. Acceptation du revêtement en fonction de l'environnement de travail
Un revêtement nickel-cuivre-nickel acceptable ne garantit pas son aptitude à résister à tous les environnements corrosifs. Si les aimants sont exposés à l'humidité de l'atelier, à la condensation ou à des produits chimiques de nettoyage, il convient de signaler ces conditions avant de choisir le revêtement et de définir les exigences de validation.
Si un essai au brouillard salin est requis, veuillez préciser la méthode d'essai, sa durée et les critères d'acceptation dans la commande. Inspectez les parois et les bords des fraisages afin de détecter toute couverture incomplète, tout décollement ou tout matériau de base exposé, ainsi que l'aspect des surfaces planes.
05. Effectuez un assemblage pilote avant de lancer la commande en gros
Un essai pilote, réalisé selon le processus d'assemblage réel, apporte des preuves plus pertinentes que la simple confirmation de la faisabilité de la fabrication. Il convient de vérifier la facilité de séparation et de manipulation des aimants, le bon positionnement des vis, l'absence d'écaillage lors du serrage et la constance de la force de maintien après installation.
Une fois approuvée, documentez la révision du dessin, les échantillons approuvés, les exigences d'inspection et les instructions d'emballage. Toute modification apportée à la géométrie des vis, du revêtement ou des trous doit entraîner un réexamen des exigences concernées.
Liste de contrôle pour l'approbation des commandes groupées
| Article | Confirmer avant la production |
|---|---|
| Dessin | Révision, dimensions, géométrie des trous et tolérances. |
| Assemblée | Vis, base de montage et méthode de serrage. |
| Performance | Conditions d'essai de force de maintien et plage d'acceptation. |
| Polarité | Direction de l'aimantation, polarité des faces et identification. |
| Revêtement | Finition, critères d'inspection et tout test de corrosion. |
| Livraison | Approbation du projet pilote, emballage et identification du lot. |
Pour les achats en gros d'aimants néodyme en bloc à tête fraisée, les dimensions, la qualité et le prix ne constituent qu'une partie du cahier des charges. Des conditions d'assemblage et de réception clairement définies permettent de comparer les devis et de transformer un échantillon approuvé en une production reproductible.